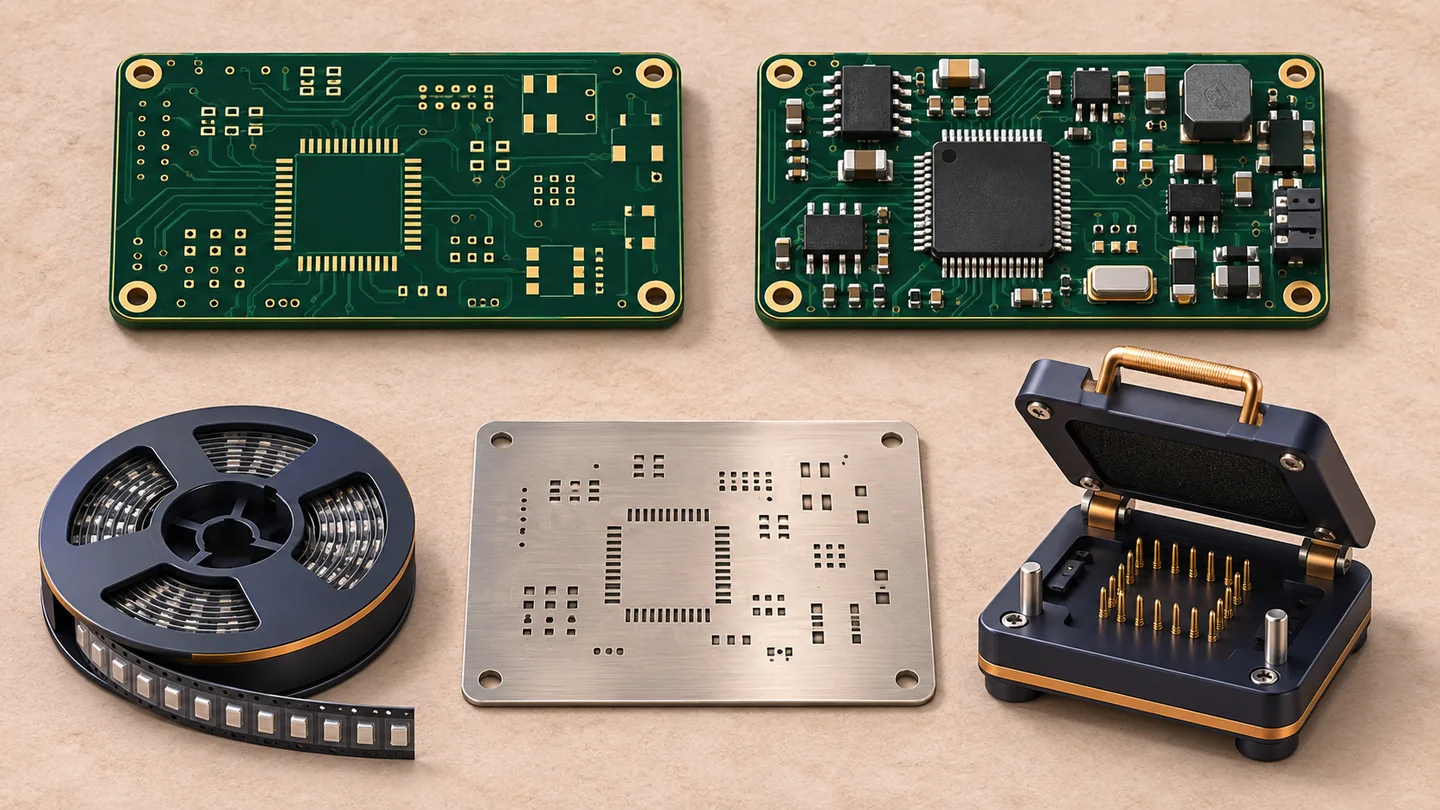
Un devis d’assemblage correspond à un périmètre de fabrication défini, pas simplement à un prix par joint soudé. Deux offres pour la même carte peuvent couvrir des achats, préparations, contrôles et responsabilités de livraison différents. Avant de comparer les totaux, précisez les livrables et les décisions techniques encore ouvertes.
Ce guide distingue les coûts unitaires récurrents, la préparation par commande et l’ingénierie initiale. Il propose un modèle volontairement hypothétique, un tableau de comparaison du périmètre et une liste de validation. Aucun tarif fournisseur n’est annoncé : l’objectif est un devis compréhensible et comparable après une évolution de conception ou de quantité.
Définir d’abord l’ensemble livré#
Distinguez le circuit nu de la carte assemblée. La fabrication du PCB couvre le stratifié, le cuivre, les perçages, la finition et les procédés spécifiés. L’assemblage ajoute les composants, leur gestion, le brasage et les vérifications convenues. Programmation, revêtement, intégration au boîtier ou emballage peuvent être facturés séparément ; « clé en main » ne les inclut pas automatiquement.
Précisez si la quantité désigne les cartes lancées, terminées ou acceptées et livrées. Clarifiez les remplacements, reprises et composants restants. Un faible montant d’achat peut devenir coûteux s’il faut approvisionner des pièces manquantes ou réaliser un essai omis. Le guide d’assemblage en petite série aide à définir les étapes d’approbation d’un lot pilote.
Séparer frais initiaux, par commande et par carte#
Ce tableau constitue un modèle d’achat, pas un format universel de facture. Plusieurs lignes peuvent être regroupées. Demandez les hypothèses de chaque poste : une préparation annoncée gratuite ne doit pas masquer un prix unitaire différent, une opération exclue ou des frais au renouvellement.
| Poste | Comportement habituel | À confirmer |
|---|---|---|
| Circuits nus | Fabrication selon quantité et outillage éventuel | Empilage, finition, panneau et quantité livrée |
| Composants | Consommation et engagements d’achat ou de surplus | MPN exacts, conditionnements, substitutions et propriété |
| Préparation | Souvent par lot de production | Réglage des machines et frais de renouvellement |
| Placement et brasage | Travail récurrent selon la complexité | Deux faces, travail manuel et manutention spéciale |
| Pochoir et outillage | Outillage initial ; remplacement possible après révision | Propriété, stockage et réutilisation |
| Contrôles et essais | Développement puis exécution récurrente | Couverture, limites, relevés et traitement des défauts |
| Livraison | Emballage et logistique par commande | Transport, taxes, douane et conditions de livraison |
Les achats de composants peuvent peser plus que le placement#
Une ligne de nomenclature doit préciser la référence fabricant, la quantité par carte, le statut de montage et les alternatives approuvées. Le boîtier seul ne définit ni tension, tolérance, température ni exigences de pérennité. Regroupez les composants réellement interchangeables après validation technique ; une substitution moins chère nécessitant une requalification constitue une autre décision économique.
La quantité achetée peut dépasser la quantité montée en raison des conditionnements, minimums d’achat ou réserves de procédé convenues. Clarifiez la propriété du surplus, son retour ou stockage et son utilisation dans le devis suivant. Les composants fournis par le client exigent aussi réception, comptage et manutention. Le guide de nomenclature PCB aide à préciser ces responsabilités.
La complexité du procédé modifie le travail chiffré#
Le nombre de placements compte, sans être l’unique mesure du travail. Une seconde face peut nécessiter un autre cycle d’impression, placement et refusion. Les connecteurs traversants peuvent demander un brasage sélectif, à la vague ou manuel. Composants lourds, accès réduit et consignes particulières peuvent modifier la gamme même avec un nombre de pièces similaire.
Les boîtiers à pas fin ou joints cachés peuvent nécessiter une revue du procédé et une inspection adaptée. Ne remplacez pas un boîtier indispensable uniquement pour faciliter le montage : évaluez routage, thermique, approvisionnement et vérification ensemble. La mise en panneau facilite la manutention, mais ajoute des contraintes d’outillage, de bord et de séparation. Examinez le procédé d’assemblage réel plutôt qu’un forfait supposé universel.
Outillage et essais : distinguer développement et exécution#
La réutilisation d’un pochoir ou banc dépend de la révision, de son état et de l’accord fournisseur. Vérifiez l’emploi de l’outillage existant, son stockage et les modifications imposant son remplacement. Le réglage de production peut rester récurrent. Traitez le développement du banc, le logiciel d’essai et la préparation de programmation comme des livrables distincts avec critères d’acceptation.
Inspection et essais fonctionnels répondent à des questions différentes. Un contrôle visuel ne démontre pas tous les modes de fonctionnement, et une brève mise sous tension ne remplace pas une procédure d’acceptation. Précisez couverture, durée, bancs, firmware, limites et relevés. Le guide des essais PCB aide à adapter le plan au risque produit ; ne supprimez pas les contrôles nécessaires pour réduire le seul prix affiché.
Comparer les quantités sans inventer de tarifs#
Pour planifier : total du lot = ingénierie et outillage + préparation + quantité × coût unitaire récurrent + logistique. Divisez par les ensembles acceptés uniquement si la base commerciale et cette quantité sont définies. Ce modèle simplifié varie avec les paliers de prix, minimums d’achat et passages supplémentaires en production.
Supposons, uniquement pour l’exemple, un design inchangé fabriqué en un lot avec une préparation identique. À 20 cartes, chacune supporte un vingtième de cette préparation ; à 100, un centième. La part par carte est donc divisée par cinq. Le prix unitaire complet ne baisse pas pour autant de 80 % : composants, fabrication, assemblage et essais restent, et la dépense totale augmente généralement.
Demandez des paliers de quantité pour une même révision et un même périmètre d’essais, puis comparez total et prix unitaire. Si la conception évolue après évaluation, un achat plus important peut créer du stock obsolète. Comparez pilote puis renouvellement avec un lot unique, en intégrant une seconde préparation et d’éventuels changements d’outillage. Le prix unitaire minimal ne minimise pas forcément le coût du projet.
Réduire le travail évitable avant les vérifications#
Résolvez d’abord les incohérences entre Gerber, nomenclature, placement et plan d’assemblage. Identifiez uniformément les positions non montées et figez une révision commune. Examinez ensuite les alternatives d’approvisionnement et simplifications avec l’ingénierie. Faites chiffrer chaque changement, avec reconception et validation, avant de considérer l’économie comme acquise.
Ne remplacez pas le matériau, ne supprimez pas la traçabilité et ne raccourcissez pas les essais fonctionnels sans vérifier les exigences produit. Ces choix changent la spécification livrée. Une revue utile distingue le travail inutile des mesures maîtrisant un risque réel. Pour un projet personnalisé, demandez à PCBPit de chiffrer la base approuvée séparément des évolutions techniques optionnelles.
Liste de contrôle pour comparer les devis#
- Envoyez Gerber, perçages, nomenclature, placement et plan dans la même révision ; indiquez les quantités et positions non montées.
- Définissez achats, alternatives approuvées, propriété des surplus et gestion du matériel fourni.
- Précisez contrôles, programmation et essais, avec limites d’acceptation, relevés et responsabilités en cas d’échec.
- Demandez séparément outillage, préparation, production récurrente et logistique, avec validité et conditions de renouvellement.
Transmettez le dossier via le formulaire de devis ou consultez le service d’assemblage PCB pour préciser le périmètre. Signalez les exigences indécises plutôt que de retenir tacitement l’hypothèse la moins chère. Une estimation bien délimitée vaut mieux qu’un total faussement précis pour une spécification incomplète.
Questions fréquentes sur le coût d’assemblage#
Pourquoi une petite série coûte-t-elle plus par carte ?
Préparation, revue technique et outillage sont répartis sur moins de cartes. Les petits achats peuvent aussi avoir d’autres conditions. Demandez les frais fixes et récurrents séparément ; leur équilibre dépend du design, des achats et des essais, pas d’un multiplicateur universel.
Fournir les composants réduit-il toujours le coût ?
Non. Comparez vos achats et transports à la prestation complète du fournisseur, en incluant réception, conditionnement, manquants et surplus. La fourniture de stocks maîtrisés peut être utile, mais responsabilités et remplacements restent à convenir.
La seconde commande supprime-t-elle tous les frais de préparation ?
Pas nécessairement. Pochoir ou banc inchangés peuvent être réutilisés, mais les réglages peuvent se répéter. Des modifications d’empreintes, panneaux, firmware ou essais demandent parfois un nouveau travail. Vérifiez les éléments conservés et chiffrez la révision exacte approuvée.
La nomenclature seule suffit-elle pour estimer le coût ?
La nomenclature aide à chiffrer les composants, sans décrire complètement construction, placement, accès au brasage ou essais. Fournissez fichiers de fabrication et placement, instructions, quantité et critères d’acceptation. Toute estimation préliminaire doit préciser les informations manquantes et hypothèses avant validation budgétaire.
Faut-il choisir le devis au total le plus bas ?
Comparez après alignement des quantités, composants approuvés, essais, outillage, transport et conditions commerciales. Demandez les exclusions et options. Un total supérieur peut couvrir des tâches laissées ailleurs à votre équipe ; une offre inférieure peut convenir si le périmètre est réellement identique.